

 English
 中文简体
 русский
Новости отрасли
 Дом / Новости / Новости отрасли / Электросварка против стыковой сварки: выбор правильного метода соединения HDPE для вашего проекта
Электросварка против стыковой сварки: выбор правильного метода соединения HDPE для вашего проекта
 2026.11.17
 Новости отрасли
Электросварка против стыковой сварки: вердикт перед деталями
Электросварка выигрывает, когда труба не может двигаться, когда траншея тесная, когда диаметр составляет от 20 мм до 250 мм или когда соединение необходимо сварить, запилить и оставить в покое без нагревательной пластины, подверженной воздействию погодных условий. Стыковая сварка выигрывает, когда трубу можно протянуть на поверхности, когда диаметр превышает примерно 250 мм и когда несколько сотен соединений в одном проекте позволяют сделать более дешевый фитинг более тяжелым оборудованием и более дисциплинированной бригадой. Водопровод диаметром 315 мм, проложенный по открытому грунту, выполнен методом стыковой сварки. Ремонт газопровода 90 мм внутри траншеи 700 мм – это электросварочные работы. Большинство аргументов в пользу этих двух методов связано с применением одного из этих ответов к другой работе.
| Фактор принятия решения | Электросварка | Стыковое слияние |
|---|---|---|
| Общий диапазон наружных диаметров | От 20 мм до 400 мм, в некоторых размерах до 630 мм. | от 63 мм до 1600 мм, большие машины до 2000 мм. |
| Движение трубы во время сварки | Нет; фитинг зажимается и создает давление | Машина тянет, выравнивает и удерживает оба конца трубы. |
| Рабочее пространство траншеи | Примерно диаметр трубы плюс ширина ладони для кабелей. | Рама станка, ход строгального инструмента и зазор пластины |
| Капитальные затраты на станок | От низкого до среднего; один блок управления охватывает множество типоразмеров | От среднего до высокого; пластины, строгальный инструмент и нагревательная пластина для каждого размерного ряда |
| Стоимость монтажа за соединение | Высшее; нагревательный провод и клеммы отлиты из | Нижний; фитинг представляет собой просто отлитую или обработанную деталь |
| Влияние оператора на сварной шов | Нижний; цикл происходит из штрих-кода фитинга | Высшее; торцевание, выравнивание и переключение выполняются вручную |
| Погодное воздействие расплава | Умеренный; стык закрыт, но труба должна быть сухой | Высокий; открытая плавильня сталкивается с ветром, пылью и дождем |
| Запись сварки | Блок управления регистрирует напряжение, время, температуру окружающей среды и идентификатор соединения. | Ручной или полуавтоматический журнал давления, времени и температуры пластины. |
| Типичный наилучший вариант | Ремонт, врезка, запорная арматура малого и среднего диаметра, тесные траншеи | Длинные трассы, большие диаметры, открытая площадка, большое количество швов. |
Выбирайте электросварку, когда
- Трубопровод нельзя толкать, тянуть или поднимать для загрузки аппарата для стыковой сварки.
- Соединение – ремонтное, врезное, запорное соединение или ответвление, выполненное с врезным седлом.
- Траншея узкая, глубокая, имеет берег или заполнена другими коммуникациями.
- Внешний диаметр составляет менее 250 мм, а количество соединений в проекте велико.
- Клиент хочет записать сварку с указанием времени, напряжения и идентификации оператора.
- Переход от стали к полиэтилену должен быть выполнен внутри одного фитинга.
Выбирайте стыковую сварку, когда
- Трубу можно уложить прямо рядом с траншеей и опустить в нее после сварки.
- Диаметры составляют 250 мм и выше, где электросварные фитинги становятся дорогими и медленными.
- Толщина стенок большая, от 7,4 до 17 SDR, и требуется сварной шов по всей длине.
- Сотни подобных соединений оправдывают наличие гидравлической машины и обученного экипажа.
- Большие тройники, тройники и заглушки изготавливаются из труб на месте.
- Линия пересекает открытую местность, реку, горнодобывающую зону или промышленную зону.
Большинство крупных проектов используют оба. Обычным разделением является стыковая сварка основного участка трубы диаметром от 315 до 630 мм, электросварка для мест врезки новой магистрали в существующую сеть и повторная электросварка для каждого ремонта и каждого соединения клапана, которое невозможно переместить. Рассматривать эти два метода как конкурентов в рамках всего проекта обычно является ошибкой; обращение с ними как с инструментами разного назначения — вот что поддерживает программу в движении.
Как каждый метод физически формирует сустав
Оба метода расплавляют полиэтилен и дают ему остыть под давлением. Разница в том, откуда исходит тепло и что создает давление, и эта разница объясняет почти все последующие практические правила.
Электросварка: тепло, выделяющееся внутри фитинга.
Электросварная муфта, колено или тройник несет нагревательный провод, запрессованный прямо под его внутренней поверхностью. Блок управления считывает штрих-код на фитинге, подает определенное напряжение в течение определенного времени, а проволока нагревает полимер на границе со стенкой трубы. Расплав расширяется, но холодное внешнее тело фитинга и сама труба удерживают его, поэтому давление на поверхности соединения создается без какой-либо внешней силы. Фитинг самостоятельно эффективно зажимает, нагревает, создает давление и охлаждает соединение.
Оператор контролирует все до и после этого цикла: очистку трубы для удаления окисленного слоя, разметку глубины вставки, сохранение поверхности сухой и обезжиренной, проверку круглой формы трубы и оставление соединения нетронутым до истечения времени охлаждения. Идеальный сварочный цикл на плохо очищенной трубе все равно приводит к образованию соединения, которое будет отслаиваться, поэтому скребок имеет большее значение, чем блок управления.
Стыковая сварка: нагрев снаружи, давление со стороны аппарата.
Два торцевых конца трубы зажимаются в машине, соединяются для проверки соосности, а затем прижимаются к нагретой пластине при температуре примерно от 200 до 220 °C. Пластина снимается, концы соединяются в течение определенного времени переналадки, и машина удерживает соединение под давлением, пока валик раскатывается как снаружи, так и внутри трубы. Время нагрева, замены, соединения и охлаждения рассчитывается на основе толщины стенки и режима давления в действующем стандарте, поэтому соединение SDR 17 шириной 400 мм занимает гораздо больше времени, чем соединение SDR 11 шириной 110 мм аналогичной длины. Машина обеспечивает выравнивание, усилие и охлаждающую фиксацию; экипаж обеспечивает дисциплину.
| Переменная процесса | Электросварка control | Стыковое слияние control |
|---|---|---|
| Завершение подготовки | Очистите всю окружность до глубины вставки, удалите оксидный слой. | Расположите оба конца под прямым углом, удалите сколы, проверьте овальность. |
| Выравнивание | Труба входит в фитинг прямо, метки вставки видны на обоих концах. | Высокое и низкое смещение сохраняется в стандартных пределах. |
| Источник тепла | Нагревательный провод внутри фитинга, параметры по штрих-коду | Нагревательная пластина, температура проверена независимым манометром |
| Источник давления | Расширение расплава внутри ограниченного рукава | Гидравлическое или ручное усилие от машины |
| Риск загрязнения | Пыль, вода или почва на только что очищенной поверхности. | Переносимая ветром пыль на открытую плавку, загрязненная лицевая сторона пластины |
| Охлаждение | Никакого движения и воды до завершения времени охлаждения. | Выдерживается в машине под давлением до завершения времени охлаждения. |
| Рекорды | Журнал блока управления напряжения, времени и температуры окружающей среды | Журнал оператора о давлении, времени, температуре пластины и номере соединения. |
 Равномерная муфта электросварки HDPE для трубных соединений Устойчивая к коррозии и давлению муфта из полиэтилена высокой плотности для электросварных соединений, подходящая для водопроводных, дренажных и химических трубопроводов меньшего диаметра, где необходимы быстрые и экономичные соединения. Посмотреть продукт →
Диаметр, толщина стены и доступ к траншее
Диаметр решает больше проектов, чем любой технический аргумент. Электросварные фитинги экономичны и быстры от 20 мм до примерно 250 мм; выше 315 мм цена на фитинг резко возрастает, и время охлаждения становится проблемой планирования, а не технической. Стыковая сварка начинает иметь смысл примерно со 110 мм и становится стандартной от 250 мм до 1600 мм. Ниже 63 мм обычно используется раструбная сварка или электросварка, поскольку машина для стыковой сварки не может надежно захватывать и выравнивать небольшие трубы.
| Диапазон внешнего диаметра | Обычный метод | Причина |
|---|---|---|
| от 20 мм до 63 мм | Электросварка or socket fusion | Стыковое слияние machines are rarely available or accurate at this size |
| от 75 мм до 160 мм | Электросварка, with butt fusion viable | Городские коммуникации и узкие траншеи отдают предпочтение компактному монтажу. |
| от 180 мм до 315 мм | Оба конкурентоспособны | Доступ, совместный подсчет и спецификация клиента решают |
| от 355 мм до 630 мм | Стыковое слияние default, electrofusion for repairs | Стоимость установки и время охлаждения резко возрастают в верхней части диапазона. |
| от 710 мм до 1600 мм | Стыковое слияние only in practice | Электросварка fittings are rarely produced at this scale |
Толщина стенки снова меняет арифметику. Труба SDR 17 со скромной стенкой быстро нагревается и охлаждается на машине для стыковой сварки, тогда как труба SDR 7,4 того же наружного диаметра требует гораздо больше времени как на этапе нагрева, так и на охлаждении. Циклы электросварки определяются фитингом и температурой окружающей среды, а не стенкой трубы, но время охлаждения по-прежнему увеличивается с размером, и муфта диаметром 315 мм может занимать соединение большую часть часа, прежде чем ее можно будет обработать или испытать под давлением.
Доступ — это фактор, который инженеры-строители чаще всего недооценивают. Аппарату для стыковой сварки требуется место для рамы, хода строгального инструмента, высоты нагревательной пластины и места для подъема трубы в зажимы. Траншея с физическим закреплением и свободным рабочим пространством по 400 мм с каждой стороны трубы этого не выдержит. Для электросварного блока управления, кабеля и двух рук требуется гораздо меньше, и фитинг остается на трубе, а не в машине.
Оборудование, электроэнергия и логистика на объекте
Что нужно для стыкового спреда
- Корпус станка, размер которого соответствует наружному диаметру, со вставками для каждого размера в программе.
- Строгальный инструмент с острыми лезвиями и запасной комплект для больших объемов проектов.
- Нагревательная пластина с независимым термометром и чистым неповрежденным покрытием.
- Гидравлический или ручной насос, рассчитанный на давление соединения, необходимое для толщины стенки.
- Генератор, рассчитанный на насос и плиту, а также подъемное оборудование, ролики для труб и укрытия.
Расчет давления – это то, где неопытные бригады теряют суставы. Давление соединения зависит от толщины стенки трубы и эффективной площади цилиндра конкретной машины, поэтому таблицу давления другой машины невозможно скопировать. Современные машины часто отображают необходимое манометрическое давление после ввода размера и SDR, и это значение следует сверить с таблицей производителя до начала производственной сварки.
Что нужно для электросварки
- Блок управления со сканированием штрих-кода, компенсацией температуры окружающей среды и загрузкой данных.
- Сварочные кабели в хорошем состоянии, проверены на предмет ограничений по длине и коррозии клемм.
- Генератор или источник питания достаточной мощности для пикового тока самой большой арматуры.
- Ручной или механический скребок, соответствующий диаметру трубы.
- Внешний зажим для больших размеров, чистый маркер для глубины вставки и рабочая палатка.
Электросварочные аппараты потребляют большой ток при низком напряжении, а длинные кабели создают падение напряжения, которое аппарат не может полностью компенсировать. Генератор, который без проблем запускает машину для стыковой сварки, все же может оказаться недостаточным для большой муфты, особенно когда несколько соединений идут вплотную друг к другу. На удаленных объектах мощность питания должна рассчитываться на основе программы установки, а не на отдельном стыке, а блок управления следует проверять на допуск по напряжению перед первой сваркой дня.
 Машина для стыковой сварки ПЭ, ПП и ПВХ Автоматическая машина для стыковой сварки с индукционным нагревом и без наполнителя, подходящая для соединений труб из ПЭ, ПП и ПВХ, где важны мощность и стоимость установки. Посмотреть продукт →
Модель затрат, лежащая в основе выбора
Цена установки — это цифра, которую называют люди, но она редко имеет решающее значение. Установленная стоимость каждого соединения состоит из четырех частей: фитинг или расходные материалы, капитал оборудования, списанный в рамках проекта, трудозатраты на настройку, сварку и охлаждение, а также стоимость доработки или проверки. Электросварка увеличивает стоимость фитинга и снижает затраты на машину и рабочую силу. Стыковая сварка меняет этот баланс на противоположную, поэтому точка безубыточности перемещается в зависимости от количества соединений, а не только от размера трубы.
Где электросварка стоит дороже
Сама муфта несет в себе нагревательный провод, клеммы и сложность формовки, поэтому электромуфта диаметром 250 мм может стоить в несколько раз дороже простой стыковой муфты. Время охлаждения также удерживает экипаж на месте на больших размерах.
Где стыковая сварка стоит дороже
Станок, вставки, строгальный инструмент и нагревательная пластина — это капитальная вещь, и для каждой размерной ленты нужен свой собственный набор. Время наладки каждого соединения увеличивается, а бригада должна быть обучена и сертифицирована на более высокий уровень.
Фактор переработки
Неисправное электросварное соединение обычно означает вырезание фитинга. Неудачное соединение стыковой сваркой означает вырезание части трубы и, возможно, потерю целой колонны, сваренной в тот же день с той же самой дефектной пластиной.
Примерная стоимость монтажа на один шов, рассчитанная на стыковое сварное соединение диаметром 250 мм, равна 100.
Сварка встык 110 мм
Электросварка 110 мм
Сварка встык 250 мм
Электросварка 250 мм
Сварка встык 400 мм
Электросварка 400 мм
Индекс строится на основе цены установки, списания машины, времени работы бригады и осмотра. Реальные котировки сильно различаются в зависимости от страны, валюты и объема проекта; используйте это только для того, чтобы увидеть форму кривой.
Кривая – это практическое послание. При высоте 110 мм разрыв между методами незначителен и легко закрывается из-за трудностей доступа, поскольку машина, которая не может добраться до стыка, имеет бесконечную стоимость. Зазор в 400 мм достаточно велик, поэтому электросварку обычно используют для ремонта, врезки и соединений, до которых машина физически не может добраться. В проекте с 40 швами по 160 мм надбавка за электросварку может быть меньше, чем покупка или аренда станка с вставками. В проекте с 400 соединениями по 250 мм надбавка за монтаж обычно превышает стоимость машины, и экономию труда необходимо тщательно обдумывать.
Совместное качество, проверки и закономерности отказов
Оба метода создают соединения, которые приближаются к прочности основной трубы, когда параметры верны, и оба предсказуемо выходят из строя, когда это не так. Характер сбоев настолько различен, что процедура проверки должна меняться в зависимости от метода, что часто является реальной причиной того, что спецификация называет один процесс и исключает другой.
| Дефект | Метод | Обычная причина | Профилактика |
|---|---|---|---|
| Холодная сварка или непровар | Стыковое слияние | Пластина слишком холодная, время выдержки слишком короткое, медленная смена | Калиброванная пластина, таймер, дрель для переключения между двумя людьми |
| Несоосность между верхним и нижним уровнями | Стыковое слияние | Зажимы не отрегулированы, овальная труба вставлена в машину. | Проверьте выравнивание всухую перед нагревом, повторно закруглите в зажимах. |
| Пустоты на границе раздела | Электросварка | Влага или грязь на очищаемой поверхности | Очистите поверхность непосредственно перед сборкой, держите поверхность закрытой. |
| Отсутствие сварки и короткого замыкания | Электросварка | Неправильный размер фитинга, поврежденная катушка, нестабильное питание. | Сопоставьте OD и SDR, отсканируйте штрих-код, проверьте напряжение |
| Труба выдернулась при остывании | Электросварка | Метка вставки игнорируется, труба натянута | Отметьте глубину, подперев трубу, держите до остывания |
| Слишком большой или неровный бортик | Стыковое слияние | Чрезмерное давление соединения, неправильная температура пластины. | Соблюдайте режим давления, измеряйте шарик по таблице. |
| Медленный рост трещин в процессе эксплуатации | оба | Загрязнение, плохое охлаждение, закалка водой | Полное время охлаждения, отсутствие принудительного охлаждения, чистая окружающая среда |
Проверка стыкового сваривания начинается с валика. Правильное соединение имеет двойной валик с обеих сторон сварного шва, равномерный по высоте, без смещения между концами трубы и без видимых включений. В стандарте указаны размеры бортов для каждой толщины стенки, и выступ за пределами этого диапазона является сигналом о необходимости вырезать шов, а не защищать его. Проверка электросварки отличается: многие фитинги имеют индикатор плавления, который поднимается при достижении правильного давления и температуры, но индикатор не доказывает, что поверхность была очищена.
На критически важных линиях разрушающие испытания образцов соединений, выполненных в одинаковых условиях, являются единственным способом доказать, что процедура, машина и экипаж работают вместе. Ультразвуковой контроль доступен для стыковых сварных швов и используется при работах с газом и водой большого диаметра, в то время как гидростатическое испытание под давлением остается окончательным приемочным испытанием готовой линии, выполняемым только после того, как каждое соединение завершило свое полное время охлаждения.
Погода, окружающая среда и повседневные условия на объекте
Погода влияет на оба метода в разных местах, и понимание того, где открыт стык, подскажет, какое укрытие построить.
Холодная погода
При температуре ниже 5 °C полиэтилен становится более жестким, а расплав остывает быстрее. Многие электросварочные аппараты принимают входную температуру окружающей среды и регулируют цикл, в то время как стыковая сварка требует более длительного нагрева и дополнительной защиты пластины. Предварительный нагрев концов труб является стандартной практикой при раструбной сварке в холодных условиях, и его также стоит рассмотреть при электросварке.
Жара и прямое солнце
Труба, уложенная на солнце, может расшириться настолько, что свежесделанный стык сместится. Электросварные соединения особенно уязвимы, поскольку фитинг не фиксирует трубу от осевого перемещения. Заштрихуйте трубу или оставьте метки вставок видимыми и проверьте их после остывания.
Ветер и пыль
При стыковой сварке расплавленный полимер подвергается воздействию воздуха во время переключения. Переносимый ветром песок и пыль оседают на расплаве и превращаются в включения. На открытых участках установка палатки или ветрозащитной защиты вокруг машины не является обязательной, а между стыками следует накрывать плиты.
Дождь и влажность
Вода на границе раздела электросварки превращается в пар и создает пустоты внутри сварного шва. Мокрый трубопровод необходимо просушить и заново зачистить, а не протирать и заваривать. Стыковая сварка лучше переносит влажный грунт, но дождь на нагревательной плите разрушает покрытие и меняет теплообмен.
Общее правило простое. Электросварка защищает расплав, но не поверхность, поэтому дисциплина находится в стадии подготовки. Стыковая сварка ничего не защищает, так что дисциплина заключается в укрытии, тарелке и времени переключения. Бригада, которая построит подходящую палатку и будет содержать пластину в чистоте, будет производить более качественные стыковые сварные соединения, чем бригада с новой машиной и без укрытия.
Сопоставление метода с применением
Применение решает больше характеристик, чем цена. Газовые сети, предприятия питьевого водоснабжения и промышленные предприятия имеют свои собственные стандарты, и эти стандарты часто определяют приемлемые методы соединения еще до того, как подрядчик выскажет свое мнение.
| Приложение | Предпочтительный метод | Почему |
|---|---|---|
| Магистрали подачи питьевой воды | Стыковое слияние from 250 mm | Большие длины, большой диаметр, низкая стоимость соединения, полнопрофильный сварной шов. |
| Городское распределение и сервисные связи | Электросварка | Узкие траншеи, короткая длина, частые тройники и переходы. |
| Распределение газа | Электросварка, butt fusion on steel-size mains | Записанные данные сварки, возможность ремонта, ограниченное рабочее пространство |
| Линии по переработке шлама и хвостов горнодобывающей промышленности | Стыковое слияние | Большой диаметр, толстые стенки, высокий допуск на износ, изготовление на месте |
| Сбор фильтрата и газа свалки | оба | Стыковое слияние for headers, electrofusion for laterals and repairs |
| Ирригация и сельское хозяйство | Электросварка or socket fusion | Малые диаметры, низкое давление, минимальное оборудование на месте |
| Водоотводные и сифонные кровельные системы | Электросварка | Ограниченные потолочные пустоты, ответвления, огнестойкие проходы |
| Плавающие клетки и волнорезы | Стыковое слияние plus mechanical brackets | Большие рамные трубы приварены к берегу, кронштейны прикручены болтами или закреплены зажимами. |
| PE-RT II нагревательные и технологические линии | Электросварка or butt fusion by size | Малый диаметр подходит для фитингов, коллекторы большего размера привариваются на месте. |
Там, где линия меняет направление, сокращается или разветвляется, программа монтажа имеет такое же значение, как и метод сварки. Тройник для стыковой сварки диаметром 400 мм часто изготавливается из трубы и приваривается на месте, тогда как электросварной тройник диаметром 110 мм поставляется как цельная отлитая под давлением деталь со змеевиком уже внутри. Таким образом, выбор метода также определяет, могут ли фитинги быть доставлены в сборе или их придется собирать бригаде.
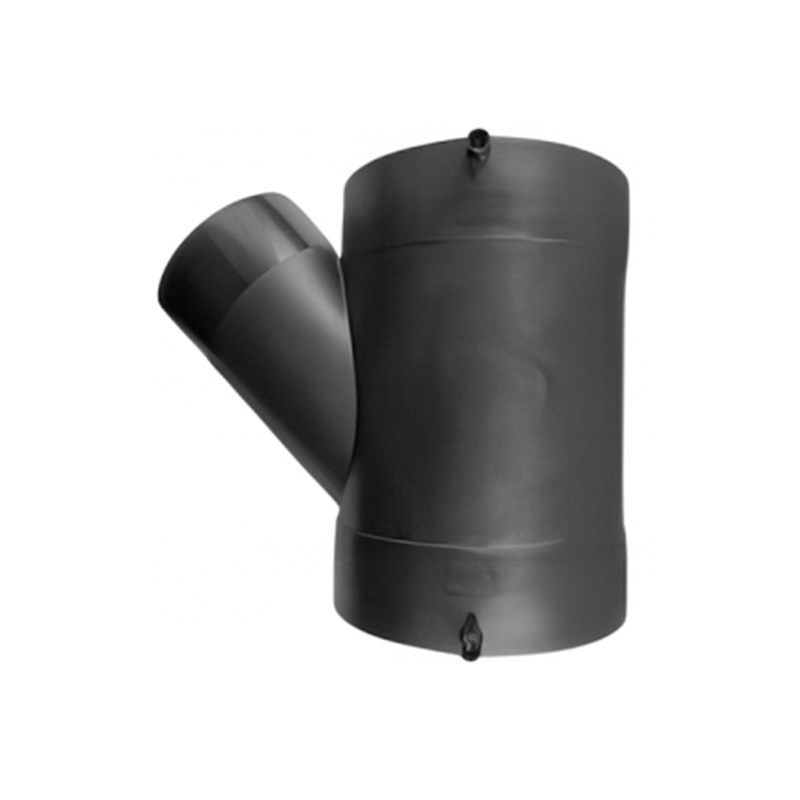
 Равный тройник из ПЭВП для стыковой сварки для ответвительных соединений Устойчивый к коррозии и давлению тройник из полиэтилена высокой плотности для соединений ответвлений термоплавкой стыковой сваркой, доступен в размерах DN 63–630 мм с опциями SDR17, SDR13.6 и SDR11. Посмотреть продукт →
Марка материала, SDR и наличие фитингов
Параметры сварки зависят как от материала, так и от метода. PE100 и новые марки PE100-RC являются стандартом для подземных водопроводов и газопроводов, PE80 все еще встречается в старых сетях и ремонтном парке, а PE-RT II используется для высокотемпературного отопления и технологических задач. Фитинг должен соответствовать трубе по наружному диаметру, SDR и марке материала, поскольку несоответствие толщины стенок оставляет на границе раздела выступ, который не может исправить ни один цикл.
Муфта, переходник или тройник, сваренный встык, могут быть изготовлены из той же заготовки PE100, что и труба, а это означает, что производитель может поставить размер, для которого не существует пресс-формы. Электросварной фитинг нельзя смастерить таким же образом: геометрия катушки, положения выводов и параметры штрих-кода фиксируются в форме. Это различие объясняет, почему необычно большие размеры, одноразовые тройники и переходники обычно являются изделиями для стыковой сварки, а стандартные размеры от 20 мм до 315 мм обычно представляют собой изделия для электросварки.
Доступность также влияет на план. Для проекта, в котором сочетаются оба метода, необходимы оба диапазона фитингов на месте, а также подходящие переходные фитинги, где полиэтилен сочетается со сталью, латунью или клапаном. Седла для резьбы, электросварные переходники, переходники из полиэтилена в сталь и запорные клапаны относятся к семейству электросварных деталей, тогда как заглушки, опорные кольца и фланцевые переходники обычно представляют собой детали, сваренные встык. Заказ обоих семейств по одной и той же программе позволяет избежать ситуации, когда основная линия завершена, а последние три соединения ждут соединения в течение шести недель. Подробная информация о линейке продукции, производимой на нашем заводе, включая семейства сборных и сварных изделий, представлена на сайте. страница профиля компании .
Компетентность экипажа и отслеживание сварных швов
Электросварку часто описывают как метод, который исключает навыки оператора из уравнения. Это правда только наполовину. Цикл контролируется, а подготовка нет, и плохо почищенная труба выходит из строя так же надежно, как и плохо нагретая. Что действительно уменьшает электросварка, так это различия между операторами: два обученных специалиста, использующие одно и то же устройство и один и тот же скребок, должны производить соединения, которые очень мало отличаются.
Стыковое слияние более чувствительно к технике. Облицовка, выравнивание, температура пластины, скорость переключения и давление — все это зависит от бригады, и одна привычка, распространяющаяся на всю смену, может повлиять на десятки суставов, прежде чем кто-либо заметит. Квалификация оператора по признанной схеме с периодическим повторным тестированием является единственным надежным контролем. Письменная процедура имеет меньшее значение, чем то, действительно ли экипаж ее следует, когда траншея мокрая и программа опаздывает.
Прослеживаемость — это разделение этих двух методов для владельцев активов. Современный электросварочный аппарат записывает номер шва, время, напряжение, температуру окружающей среды и иногда местоположение по GPS, и этот файл можно передать как часть готового пакета. Записи стыковых сварок обычно ведутся вручную, и их качество зависит от того, насколько серьезно руководитель относится к журнальному листу. Для трубопроводов, которые будут картографироваться и обслуживаться в течение пятидесяти лет, цифровая запись сварки каждого стыка является реальным эксплуатационным активом, а не бумажной документацией. Там, где все еще необходимо разработать полную процедуру сварки с нуля, наша руководство по сварке труб ПНД более подробно описывает пошаговую последовательность.
Практический контрольный список перед принятием решения
- Подтвердите диапазон диаметров, толщину стенок и марку материала каждого соединения на чертеже, а не только основного участка.
- Пройдите по траншее и измерьте свободное рабочее пространство в трех самых узких точках.
- Подсчитайте швы и разделите их на открытые, врезные и ремонтные.
- Проверьте, указан ли в спецификации клиента или стандарте утилиты одобренный метод соединения.
- Оцените фитинги для обоих методов по фактическим размерам и количествам.
- Добавьте капитал машины, вставки и мощность генератора к стороне сравнения, связанной со стыковой сваркой.
- Подтвердите статус обучения и сертификации бригады, которая фактически будет выполнять соединения.
- Решите, как будут собираться и передаваться записи о сварных швах, а затем проверьте, поддерживает ли их оборудование.
- Планируйте укрытия, палатки и ветрозащитные полосы до первой смены, а не после первого неудачного испытания.
- Согласуйте последовательность проверок и испытаний под давлением, включая время охлаждения, которое необходимо соблюдать перед испытанием.
Часто задаваемые вопросы
Можно ли использовать электросварку на мокрой трубе?
Нет. Вода на границе раздела во время цикла превращается в пар и оставляет пустоты внутри сварного шва, которые могут выдержать короткое испытание под давлением и выйти из строя несколько месяцев спустя. Высушите трубу, затем повторно очистите поверхность перед сборкой. Протирание влажной трубы и ее сварка — одна из наиболее частых причин неудачного отслаивания на месте.
Стыковая сварка прочнее электросварки?
Оба метода позволяют создавать соединения, прочность которых приближается к прочности основной трубы, если параметры и подготовка правильные. Разница заключается в контроле процесса, а не в пиковой мощности. Электросварные соединения менее чувствительны к технике сварки во время сварочного цикла, а стыковые сварные соединения менее чувствительны к поверхностной влажности и загрязнению, поскольку на границе раздела образуется свежий расплав.
Какой наименьший диаметр для стыковой сварки?
Большинство станков известных производителей начинаются с диаметра 63 мм, а некоторые легкие модели для мастерских достигают 50 мм. Ниже этого выравнивание и зажим становятся ненадежными, и практическим выбором становится раструбная сварка или электросварка. Свыше 63 мм диапазон определяется классом станка и набором пластин.
Через какое время можно провести испытание соединения под давлением?
Необходимо соблюдать время полного охлаждения, указанное в применимом стандарте. Для больших стыковых сварных соединений это может занять несколько часов, а для больших электросварных муфт одна только фаза охлаждения может занять большую часть часа. Испытание давлением соединения, которое все еще остывает, может сдвинуть границу раздела и создать дефект, которого не было в конце сварного шва.
Можно ли электросваркой соединить трубы разных размеров?
Да, через электросварные переходники и тройники-переходники, которые выполнены в виде одиночных штуцеров с перекинутой через переход катушкой. Стыковая сварка также позволяет обрабатывать изменения размеров за счет редукционных вставок или специальных переходников. Пределом является разница в толщине стенки на границе раздела, а не только внешний диаметр.
Нужен ли генератор для электромуфтовой сварки?
Обычно да, на месте, потому что пиковый ток крупного фитинга может превышать то, что может обеспечить небольшой источник питания. Размер устройства должен соответствовать наибольшему фитингу в программе и длине кабеля, а перед первым подключением в день следует проверить стабильность напряжения источника питания.
Какая температура окружающей среды приемлема?
Большинство электросварных блоков управления указывают рабочий диапазон примерно от минус 5 °C до плюс 45 °C с регулировкой цикла в зависимости от температуры окружающей среды. За пределами этого диапазона необходимы дополнительные меры. Стыковую сварку можно проводить и в более холодных условиях, при более длительном нагревании и надлежащем укрытии, но пластины и концы труб должны быть защищены от ветра и снега.
Можно ли соединить PE-RT II обоими методами?
Да. Трубы PE-RT II соединяются с помощью соответствующих электросварных и стыковых фитингов, параметры которых определяются материалом, а не методом. Совмещение фитингов PE100 и PE-RT II на одном и том же соединении недопустимо, поскольку поведение расплава и номинальное давление различаются.
Сколько суставов бригада может выполнить за день?
На электросварочных работах диаметром 110 мм хорошо организованная бригада из двух человек может выполнить за смену несколько десятков соединений, ограничиваясь в основном циклевкой и охлаждением. При стыковой сварке диаметром 250 мм десять-двадцать соединений в день — это реалистичная производительность, если честно посчитать установку, облицовку и охлаждение. Удвоение бригады не приведет к удвоению производительности, если только машина, укрытие и транспортировка труб не будут спланированы вокруг него.
Какой способ дешевле за километр трубы диаметром 200 мм?
Это зависит от доступа и количества соединений, а не только от диаметра. Для прямой трассы на открытом грунте с примерно 90 стыками стыковая сварка обычно обходится дешевле, если машина амортизируется в течение всего проекта. Для пробега по городу с небольшой протяженностью, множеством врезок и узкой траншеей электросварка часто выигрывает, хотя арматура стоит дороже, поскольку альтернативой является машина, которую невозможно позиционировать.
Могу ли я объединить два метода в одном конвейере?
Да, и большинство проектов так и делают. Главный ниток сваривается стыковой сваркой, а для врезок, соединений арматуры и ремонта используются электросварные фитинги. Что должно оставаться неизменным, так это марка материала, SDR и номинальное давление по всей линии, а в протоколах проверок должно быть указано, каким методом выполнено каждое соединение.




ПОДДЕРЖИВАТЬ СВЯЗЬ
О нас
Чжэцзянская фэнфэнская трубная промышленность использует эффективные одношнековые машины для литья под давлением, обеспечивающие высокую производительность и низкое энергопотребление.
Ссылка на продукты
- Серия фитингов для стыковой сварки
- Серия электросварных фитингов
- СЕРИЯ ФИТИНГОВ для СВАРКИ РАСТРУБОВ
- СЕРИЯ РЕЗЬБОВЫХ ФИТИНГ из ПЭВП
- Серия фитингов для стыковой сварки
- Трубы и фитинги PE-RT II
- Сифонные дренажные фитинги
- Серия клапанов
- Сварочный аппарат
- Волноотбойник ПЭВП и кронштейн для клеток для рыбы
Контакт
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

№ 21, Рыночная дорога, поселок Дянькоу, городок Чжуцзи, город Шаосин, провинция Чжэцзян, Китай