

 English
 中文简体
 русский
Новости отрасли
 Дом / Новости / Новости отрасли / Какой метод соединения труб ПНД наиболее распространен? Руководство по стыковой сварке
Какой метод соединения труб ПНД наиболее распространен? Руководство по стыковой сварке
 2026.09.07
 Новости отрасли
В большинстве трубопроводов из ПНД, закапываемых сегодня по всему миру, снова и снова появляется один процесс соединения: стыковая сварка. Бригада зажимает два конца трубы в аппарат для гидравлической сварки, выравнивает их с помощью вращающегося строгального станка, прижимает оба конца к нагревательной пластине в диапазоне 200–235 °С, затем сталкивает расплавленные поверхности вместе и удерживает их под давлением, пока соединение остывает. Когда однородный двойной шарик расплава раскатывается с обеих сторон, две трубы фактически становятся одной непрерывной полиэтиленовой стенкой без использования клея, прокладок и резьбы. Эта операция является прямым ответом на один из наиболее часто задаваемых вопросов при закупке трубопроводов: наиболее распространенным методом соединения труб ПНД является термосварка, возглавляемая стыковой сваркой, и она не является близкой.
Если вы покупаете трубы из полиэтилена высокой плотности, фитинги или сварочные аппараты для водопровода, газовой сети, оросительной системы или промышленной линии, понимание того, где место стыковой сварки, а где электросварка, раструбная сварка, фланцевые переходники или механические муфты выполняют свою работу лучше, оказывает прямое влияние на качество соединения, стоимость рабочей силы и риск долгосрочных утечек. В этом руководстве сначала дается ответ, затем описывается каждый метод с практическими подробностями, которые имеют значение на месте, включая параметры, которые поставщик должен иметь возможность обсудить с вами, прежде чем вы разместите заказ.
Быстрый ответ: стыковая сварка — наиболее распространенный метод соединения ПЭВП.
Наиболее распространенным методом соединения труб ПНД является стыковая сварка. Для соединений «труба к трубе», особенно в напорных сетях, таких как передача воды и газа, и диаметром более 63 мм, стыковая сварка является выбором по умолчанию, поскольку она создает постоянное однородное соединение, такое же прочное, как и сама стенка трубы.
Три практические причины объясняют, почему доминирует стыковая сварка:
- Прочность соединения равна прочности трубы. Правильно сваренное соединение не содержит дополнительных материалов и уплотнительных элементов, поэтому испытания на растяжение и давление обычно не проходят в трубе, а не в соединении.
- Низкая стоимость за соединение при объеме. Когда сварочный аппарат оказывается на месте, каждое дополнительное соединение требует в основном времени и сил оператора, при этом не нужно покупать клеи, клей на основе растворителя или прокладки, а также нет запаса герметичных муфт, которые нужно контролировать.
- Непрерывный трубопровод. Сплавленные участки ведут себя как одна непрерывная труба, что упрощает прокладку, бестраншейные участки и длинные линии электропередачи, где каждое прокладочное соединение может стать потенциальным путем утечки.
Иллюстративное расположение узлов на плавленной водопроводной магистрали большого диаметра. Реальное сочетание в любом проекте зависит от диаметра, условий площадки и количества клапанов и врезок.
50 лет
Типичный расчетный срок службы качественной напорной трубы из полиэтилена при 20 °C
200–235 °C
Общий диапазон нагревательных пластин для стыковой сварки, установленный стандартом, которому следуют.
100%
Ожидается, что доля прочности стенки трубы, которую обеспечит правильно выполненное сварное соединение
Почему побеждает Fusion: один материал, одна непрерывная труба
ПЭВП является термопластом, а это означает, что его молекулярные цепи размягчаются при нагревании и повторно затвердевают при охлаждении. Fusion использует именно такое поведение. Нагретые поверхности трубы и фитинга достигают расплавленного состояния, давление толкает два расплава в тесный контакт, и молекулы полиэтилена с каждой стороны смешиваются на границе раздела. По мере того, как соединение охлаждается под контролируемым давлением, граница раздела исчезает в единое тело материала. При правильно выполненной процедуре в стыке нет ничего, что могло бы стареть, расползаться или уплотняться иначе, чем труба вокруг него.
Каждый несварной метод, напротив, вводит в соединение второй элемент: резиновый уплотнитель, компрессионное кольцо, прокладку, резьбовое соединение. Эти элементы работают и имеют законное применение, но каждый из них представляет собой встроенную точку обслуживания и потенциальный путь утечки на протяжении всего срока службы системы. Это различие является основной причиной, по которой газовые сети и многие органы водоснабжения выбирают сварку для своих напорных магистралей, и именно поэтому производители фитингов прилагают столько усилий для обеспечения свариваемости своих диапазонов электросварки и стыковой сварки.
Тепловой синтез — это не один метод, а целая группа из четырех. Они используют один и тот же принцип, но выполняют разные задачи на объекте:
Стыковое слияние
Стыковое соединение труб и фитингов с помощью нагреваемой пластины. Рабочая лошадка для магистралей высокого давления от малых диаметров до наружного диаметра более метра.
Электросварка
Соединитель или седло со встроенной резистивной проволокой плавят собственную зону сварки, когда блок управления пропускает через нее ток. Предпочтительно для ремонта и ограниченного пространства.
Раструбная сварка
Нагретые инструменты одновременно расплавляют внешнюю часть трубы и внутреннюю часть фитинга. Стандартный метод для коммуникаций малого диаметра и систем PE-RT II.
Седловидное слияние
Седловидное ответвление приваривается к стенке магистрали, создавая постоянный выход без вырезания тройника целиком.
Стыковое сращивание шаг за шагом: что на самом деле происходит в месте соединения
На расстоянии стыковое сращивание выглядит просто, однако на каждом этапе существует определенный риск. Бригада, которая понимает, почему существует каждая ступенька, создает соединения, которые проходят испытания под давлением с первого раза и остаются исправными на протяжении десятилетий. Приведенная ниже последовательность соответствует логике, используемой основными международными стандартами термоядерного синтеза:
- Зажмите и выровняйте концы трубы. Оба конца закрепляются в станочных зажимах со вставками, подходящими по диаметру. Овальность и несовпадение корректируются таким образом, чтобы две грани соприкасались на одном уровне; Несоответствие даже на небольшую часть толщины стенки приводит к концентрации напряжения в соединении.
- Лицом к обоим концам. Облицовочный инструмент выравнивает каждый конец до тех пор, пока на обеих поверхностях не появятся непрерывные, равномерные завитки. Облицовка удаляет окисленный внешний слой и любые повреждения от пилы, обнажая свежий полиэтилен, который является единственной поверхностью, которая надежно сплавляется.
- Проверьте соосность и зазор закрытия. Когда каретка закрыта и нагреватель не установлен, концы должны соприкасаться с минимальным зазором по всей окружности. Если проверка не удалась, выполните повторную юстировку, прежде чем нагреть.
- Очистите и защитите лица. Лица протирают безворсовой тканью и одобренным чистящим средством, затем защищают от пыли, дождя и рук. Загрязнение расплавленных поверхностей является одной из наиболее частых причин преждевременного разрушения суставов.
- Нагрейте под указанным давлением. Концы прижимаются к пластине нагревателя, температура поверхности которой находится в диапазоне, установленном действующим стандартом, и удерживается до тех пор, пока глубина расплава не достигнет стенки трубы. Недогрев оставляет шов холодным; перегрев разрушает материал.
- Быстро переоденьтесь. Каретка открывается, пластина выдвигается, и за несколько секунд концы соединяются. Подождите слишком долго, и горячая поверхность покроется коркой, ослабляя связь еще до того, как будет оказано давление.
- Соединение при давлении плавления. Концы плавно сближаются под давлением, рассчитанным на диаметр трубы и серию стенок. Должен сформироваться однородный двойной валик расплава, который скатывается с обеих сторон по мере консолидации шва.
- Охладить под давлением. Соединение остается зажатым до тех пор, пока оно не достигнет прочности. Это шаг, который бригады чаще всего укорачивают на загруженном участке, и это шаг, который больше всего нужен суставу: молекулярная связь завершается только по мере того, как материал остывает под нагрузкой.
Оборудование, необходимое бригаде стыковой сварки на месте
По сравнению с другими методами, для стыковой сварки требуется настоящее оборудование, и это одна из причин, по которой она окупается в проектах с большим количеством соединений, а не случайными:
- Гидравлический или ручной аппарат для стыковой сварки, размер которого соответствует наружному диаметру трубы, с соответствующими зажимными вставками.
- Нагревательная пластина с точной индикацией температуры и неповрежденным антипригарным покрытием.
- Торцевой инструмент в хорошем состоянии, так как тупые лезвия скорее рвут, чем разрезают поверхность.
- Стабильный источник питания, часто генератор, рассчитанный на нагрузку обогревателя.
- Измерительные инструменты, паспорта сварных швов или регистратор данных, если контракт требует записи соединений.
Параметры, которые стоит записать на каждом соединении
В проектах с контролем качества каждое соединение оставляет запись. В таблице ниже приведены параметры, которые бригады должны отслеживать и документировать в соответствии с большинством спецификаций:
| Параметр | Риск, который он контролирует | Практическая проверка |
|---|---|---|
| Температура нагревательной пластины | Холодные соединения или разрушенный материал | Сверяйте показания таблички с настройками машины перед первым соединением каждой смены. |
| Облицовка результата | Наплавление на окисленную или поврежденную поверхность | Непрерывные, ровные завитки с обоих концов; нет следов шагов |
| Выравнивание и зазор | Концентрация стресса при несоответствии максимума и минимума | Встреча граней заподлицо по всей окружности при закрытой каретке |
| Время переключения | Снятие шкурки с расплава перед соединением | Концы сводятся в короткие сроки, которые позволяет процедура |
| Давление сварки | Слабый или слишком большой шов, недостаточное давление на границе раздела. | Установленное давление по таблице для серии труб по наружному диаметру и стенкам. |
| Время охлаждения под давлением | Сустав расслабляется до того, как связь завершится. | Зажимы освобождаются только после полного периода охлаждения. |
| Внешний вид расплавленного шарика | Грубые дефекты, видимые глазом | Однородная, закругленная бусина с обеих сторон, размер соответствует описанию процедуры. |
Когда стыковая сварка — правильный выбор
Стыковая сварка занимает доминирующее положение на длинных участках со множеством соединений: магистрали электропередачи, магистральные линии, проходящие через открытую местность, а также в любом проекте, где можно разместить и запитать сварочную машину. Это менее привлекательно для одиночного соединения в узкой городской траншее, где транспортировка гидравлической машины требует больше времени, чем электромуфта. Диаметр также имеет значение: при диаметре менее 63 мм раструбная сварка и небольшие электросварные фитинги обычно выполняются быстрее и дешевле.
Электросварка: механические соединения для труднодоступных мест и ремонтов
Электросварка перемещает источник тепла с внешней пластины в сам фитинг. Электросварная муфта или седло содержит витую резистивную проволоку, залитую в ее отверстие. Когда блок управления пропускает калиброванный ток через катушку, окружающий полиэтилен плавится, расширяется на подготовленной поверхности трубы и сливается в одно тело по мере охлаждения. Блок управления считывает параметры фитинга, рассчитывает время цикла и автоматически отключается, что устраняет большую часть суждений оператора, необходимых для стыковой сварки.
От подготовки поверхности зависит, удастся ли выполнить электросварное соединение. На поверхности трубы имеется окисленный слой, который препятствует плавлению, поэтому область соединения зачищается на глубину, указанную в процедуре, обычно порядка 0,2 мм, затем очищается и остается сухой. Трубы зажимаются в центрирующих хомутах, поэтому труба не может оторваться от фитинга во время нагрева и охлаждения. Пропустите или поторопитесь с этой подготовкой, и соединение может выдержать испытание давлением, но выйти из строя на ранних этапах эксплуатации, поэтому опытные бригады относятся к скребку и этапу очистки так же серьезно, как и к самому сварному шву.
Где электросварка явно превосходит альтернативы:
- Ремонтные работы и врезки на существующих сетях, где невозможно маневрировать аппаратом для стыковой сварки в обход разрыва.
- Узкие траншеи, подвалы и внутренние помещения с ограниченным рабочим пространством.
- Соединения под нечетными углами или между различными компонентами, когда каретка не может захватить оба конца.
- Ситуации, требующие высокой повторяемости сварочного цикла, управляемого аппаратом, с минимальной нагрузкой на обучение.
Компромиссами являются стоимость одного соединения, поскольку каждый электросварной фитинг имеет встроенный провод, а также зависимость от стабильного источника питания для блока управления. В смешанных проектах многие подрядчики сваривают встык длинные прямые участки и оставляют электросварные фитинги для углов, ремонтных работ и соединений, что и представляет собой смесь швов, показанную на диаграмме выше.
Совет по закупкам: закажите электросварные фитинги, скребки и блок управления как один согласованный комплект и подтвердите у поставщика, что штрих-коды или параметры фитингов поддерживаются блоками управления, которые ваши бригады будут использовать на объекте.
Раструбная сварка: простой метод для малых диаметров
Сварка в раструбе соединяет трубу с фитингом с помощью пары нагретых инструментов: инструмента с охватываемой втулкой, который нагревает внешнюю часть конца трубы, и инструмента с внутренней резьбой, который нагревает внутреннюю часть фитинга. Как только обе поверхности достигнут расплавленного состояния, труба вставляется прямо, без вращения, в фитинг на отмеченную глубину вставки. Слои расплава смешиваются, сборка остывает, и соединение становится жестким, неразъемным соединением.
Этот метод преобладает при небольших диаметрах, обычно от 20 мм до примерно 110 или 125 мм в зависимости от инструмента, поскольку машина для стыковой сварки ниже этих размеров несоразмерна для поставленной задачи. Это повседневный метод для сервисных соединений, оросительных отводов и инженерных сетей, а также он одинаково хорошо подходит для труб и фитингов PE-RT II для горячего водоснабжения и промышленных линий, где применяется та же логика сварки раструбов.
Привлекательность метода Socket Fusion заключается в его простоте: ручные или настольные инструменты, низкая стоимость оборудования, соединения выполняются за считанные секунды и отсутствуют гидравлические системы. Его пределы столь же ясны. Большие диаметры непрактичны, время нагрева и усилие вставки оператор контролирует вручную, а соединения во время цикла должны быть защищены от ветра и дождя. Бригада, которая содержит инструменты в чистоте, соблюдает время нагрева, указанное для каждого размера, и никогда не перекручивает соединение во время установки, обеспечит результаты, которые сохранятся на протяжении всего срока службы системы.
Saddle Fusion: соединения ответвлений без вырезания тройника
Когда новая линия обслуживания должна стать ответвлением от существующей магистрали, седлообразная сварка предлагает наименее разрушительный ответ. Выходной фитинг седла надевается на основную часть, контактные поверхности обеих частей очищаются и очищаются, а инструмент для сварки седла одновременно нагревает внешнюю стенку основной части и основание седла. Давление и зажимное приспособление удерживают детали вместе на этапах нагрева и охлаждения, после чего в магистрали имеется постоянный выход, готовый для сервисного подключения.
Этот метод позволяет избежать вырезания секции из питающей магистрали и установки полного тройника, что важно для сетей, которые нельзя отключать на длительное время. Время нагрева и охлаждения определяется той же логикой, что и другие методы сварки, а подготовка поверхности изогнутой основной поверхности заслуживает особой тщательности, поскольку седло должно равномерно прилегать к стенке трубы. Для предприятий газо- и водоснабжения седловидное соединение является стандартным способом добавления сервисных соединений по мере того, как с годами подключаются новые потребители или здания.
Фланцевые переходники и механические соединения: места, где соединения должны открываться
Не каждое соединение должно быть постоянным. Клапаны, насосы, счетчики, фильтры и переходы к металлическим трубопроводам в какой-то момент необходимо демонтировать для проведения технического обслуживания, и это территория фланцевых переходников и механических фитингов.
Фланцевые переходники и опорные кольца
Фланцевый переходник сочетает в себе заглушку из полиэтилена высокой плотности с опорным кольцом. Заглушка приваривается к трубе встык или в раструб, поэтому правила сварки, приведенные выше, по-прежнему применяются, в то время как опорное кольцо крепится болтами к ответному фланцу с прокладкой между ними. Соединение такое же прочное, как и плавленый заглушка, а болтовое соединение можно открыть всякий раз, когда клапан за ним нуждается в обслуживании. Дисциплина монтажа заключается в креплении болтов: прокладки соответствуют среде и температуре, болты затягиваются в крест-накрест с заданным крутящим моментом, а размеры опорных колец соответствуют стандарту фланцев, используемому в проекте.
Компрессионные и механические фитинги
Компрессионные фитинги захватывают трубу внутренним кольцом и плотно прилегают к ее внешней поверхности, поэтому нажимают только с помощью ручных инструментов. Вставные муфты, переходные муфты из ПВХ или стали, а также резьбовые фитинги из полиэтилена следуют одной и той же идее: никаких горячих работ, никакого электричества, соединение выполняется за считанные минуты. Эти характеристики делают механические соединения практичным выбором для небольших инженерных коммуникаций, аварийного ремонта, временного строительства водопровода и объектов, где термоядерное оборудование или разрешения просто недоступны.
Цена этого удобства — соединение, которое зависит от уплотнений и сцепления, а не от одного сплошного материала. Каждое механическое соединение является потенциальной точкой технического обслуживания, поэтому общепринятая инженерная схема заключается в том, чтобы сваривать трубу там, где труба будет оставаться закопанной в течение пятидесяти лет, и размещать механические соединения только там, где руки действительно будут нуждаться в доступе.
Краткое сравнение методов соединения HDPE
В таблице ниже описанные выше методы сведены к факторам, которые обычно определяют выбор в реальных проектах:
| Метод | Типичный диапазон размеров | Необходимое оборудование | Совместный характер | Лучше всего подходит для |
|---|---|---|---|---|
| Стыковое слияние | Малые диаметры до и более 1600 мм наружного диаметра | Гидравлический или ручной сварочный аппарат, нагревательная пластина, торцевой инструмент. | Стойкий, однородный, прочный, как труба. | Длинная магистраль под давлением, большое количество соединений, большие диаметры |
| Электросварка | Примерно от 20 до 500 мм | Блок управления, скребки, выравнивающие зажимы | Постоянный цикл, управляемый машиной | Ремонт, врезка, узкие траншеи, сложные углы |
| Раструбная сварка | Примерно от 20 до 125 мм | Ручные или настольные нагревательные инструменты | Постоянный, жесткий | Коммуникационные линии, водопровод, ирригация, системы PE-RT II |
| Седловидное слияние | Соответствует основным размерам и размерам седла. | Седловидное слияние tool and clamping fixture | Постоянное отделение филиала | Сервисные соединения в сети под напряжением |
| Фланцевые адаптеры | Все диаметры | Машина для сварки втулок, динамометрические инструменты, прокладки | Съемный, уплотнение на прикрученной поверхности | Арматура, насосы, счетчики, переходы на металлическую трубу |
| Механический and compression | Обычно до примерно 110 мм. | Только ручные инструменты | Съемный, зависит от уплотнения и захвата | Быстрый ремонт, временные линии, мелкие услуги |
Как выбрать: пять вопросов перед заказом фитингов
Выбор метода становится простым, если ответить на пять вопросов по порядку:
- Какой диаметр и серия стенок задействованы? Диаметр и SDR определяют размер машины, давление сварки и, на небольших линиях, то, будет ли фитинги сваркой в раструб или электросваркой быстрее, чем стыковая сварка.
- Что несет линия, при каком давлении и температуре? Магистраль питьевого водоснабжения, газовая сеть и промышленная линия PE-RT II требуют выбора различных стандартов крепления и марок материалов.
- Сколько суставов и где? Высокое количество соединений в открытых траншеях вознаграждает бригаду стыковой сварки; несколько суставов на городской улице предпочитают электросварные муфты.
- Какое оборудование и навыки операторов имеются на объекте? Метод хорош настолько, насколько способность экипажа следовать его процедурам, включая электропитание, защиту от атмосферных воздействий и дисциплину охлаждения.
- Нужно ли разбирать какую-либо часть системы? Все, что находится за клапаном или фланцем насоса, должно быть фланцевым, чтобы постоянные сварные соединения выполняли подземную работу, а болтовые соединения выполняли ремонтопригодную работу.
Еще один момент, который необходимо учитывать при покупке, а не на месте: подбор арматуры к машинам. Графики давления стыковой сварки, параметры контроля электросварки и время нагрева раструбной сварки предполагают совместимость компонентов. Приобретение труб, фитингов и сварочных аппаратов у одного поставщика означает, что одна сторона решает вопрос совместимости, что устраняет целый класс споров на объекте.
Почему соединения ПНД выходят из строя и как хорошие поставщики предотвращают это
Сплавленные соединения редко выходят из строя из-за неправильного метода; они терпят неудачу, потому что шаг процедуры был сокращен или пропущен. Опыт эксплуатации сетей водоснабжения и газоснабжения указывает на одни и те же повторяющиеся причины:
- Неадекватная облицовка. Наплавление на окисленную или поврежденную распилом поверхность обеспечивает соединение, которое выглядит цельным, но никогда не достигает полной прочности.
- Загрязнение. Пыль, влага, дождь или отпечатки пальцев между расплавленными поверхностями блокируют молекулярный контакт именно там, где это необходимо.
- Несоосность и овальность. Ступенька «высокая-низкая» на границе раздела концентрирует напряжение и утончает эффективную стенку стыка.
- Неправильная температура нагревателя или изношенное покрытие пластины. И то, и другое приводит либо к недогретым, холодным соединениям, либо к деградации перегретого материала.
- Увеличенное время переналадки. На открытом воздухе расплав затвердевает, и шов образуется вокруг слабого пограничного слоя.
- Ранний сброс давления. Если вы отпустите зажимы до завершения охлаждения, соединение расслабится, пока его молекулярная связь еще формируется.
- Неподготовленные операторы. Большинство из вышеперечисленных пунктов относятся к экипажам, которые никогда не проходили обучение по стандартам, указанным в контракте.
Что заставляет эти неудачи требовать закупок, так это время: слабое соединение обычно выдерживает первоначальное испытание давлением. Дефект проявляется через несколько месяцев или лет, когда трубопровод закапывается, скрепляется и становится собственностью кого-то другого. Вот почему серьезные спецификации требуют документированных процедур сварки, обученных и сертифицированных операторов, записей о соединениях или журналов данных, а также разрушающих испытаний пробных соединений в критических проектах.
Прежде чем заключать контракт на поставку, попросите у каждого потенциального поставщика его листы процедур соединения, стандарты, которым сертифицированы его фитинги и машины, а также могут ли они поддержать пробное соединение или обучение операторов в начале проекта. Ответы отделяют продавца труб от партнера по трубопроводу.
Где эти суставы работают сильнее всего
Один и тот же набор инструментов для соединений используется в самых разных отраслях, и каждое приложение по-своему нагружает соединения:
- Муниципальное водоснабжение. В магистральных и распределительных сетях используется стыковая сварка при длительных сроках эксплуатации и электросварка при соединениях, что обеспечивает уровень утечек, с которым с трудом справляются старые материалы.
- Распределение газа. Доминирование полиэтилена в газовых сетях основано на сварке: сварное, безпрокладочное соединение – это именно то, что требует горючая среда.
- Горнодобывающие и пульпопроводы. Абразивные среды и повторяющиеся перемещения наказывают жесткие системы; плавленый полиэтилен высокой плотности устойчив к истиранию и может быть повторно расплавлен при движении линии.
- Сельское хозяйство и ирригация. Легкие линии малого диаметра, соединенные раструбными и компрессионными фитингами, быстро и дешево покрывают поля.
- Морская аквакультура. Каркасы морских клеток, изготовленные из HDPE, выдерживают соленую воду, волны и солнечный свет, когда металлы подвергаются коррозии; Конструкции с плавающими воротниками, используемые в рыбоводстве, по существу представляют собой большие сборки сплавленных труб, включая системы кронштейнов для клеток, которые наша фабрика поставляет морским фермам.
- Строительный дренаж. Сифонный дренаж крыши зависит от воздухонепроницаемых и водонепроницаемых соединений небольшого диаметра, что является естественной территорией сварки раструбов и специальных сифонных дренажных фитингов.
- Горячая вода и промышленные линии. Трубы PE-RT II и фитинги для электросварки и стыковой сварки расширяют набор инструментов для работы с полиэтиленом при температурах, которые выдерживает стандартный полиэтилен высокой плотности.
Чего ожидать от производителя фитингов
Для импортера, подрядчика или коммунального предприятия вопрос о методе соединения в конечном итоге становится вопросом поставщика: предлагает ли этот производитель фитинги, машины и документацию, необходимые для каждого метода? Несколько показателей отличают поставщиков, заслуживающих аудита:
- Диапазон охвата различными методами. Фитинги для стыковой сварки, электросварные фитинги, фитинги для раструбной сварки, резьбовые и компрессионные изделия, клапаны и сами сварочные аппараты — все они изготавливаются из материалов одинакового качества.
- Прослеживаемые системы качества. Производство осуществляется в соответствии с признанными системами управления качеством и окружающей средой, с гарантией ответственности за качество продукции, поэтому совместная работа зависит от контролируемого производства, а не от обещаний.
- Документированные данные сварки. Диаграммы давления, таблицы нагрева и охлаждения и технологические карты, поставляемые вместе с фитингами, не обнаружены на месте.
- Экспортная логистика. Надежный доступ к контейнерам, поскольку проект трубопровода, который не доставляет фитинги, теряет гораздо больше на резервных затратах, чем экономит на закупочной цене.
Наш собственный завод в Дянькоу, Чжуцзи, в дельте реки Янцзы в Китае, производит трубы и фитинги с 2002 года. Производство осуществляется в соответствии с менеджментом качества ISO 9001 и экологическим менеджментом ISO 14001, качество продукции обеспечивается Народной страховой компанией Китая, а срок службы нашей продукции превышает пятьдесят лет. Значительная часть нашего производственного оборудования импортируется от ведущих международных производителей, а завод расположен в непосредственной близости от железной дороги Чжэцзян-Цзянси и скоростной автомагистрали Ханчжоу-Цзиньхуа-Цюйчжоу, а порты Шанхая и Нинбо и международный аэропорт Сяошань находятся достаточно близко, чтобы обеспечить предсказуемость графиков экспорта. Наша команда работает с заказчиками на английском, русском и китайском языках, что имеет значение, когда параметры сварки необходимо обсудить точно, а не приблизительно.
Стыковое слияние fittings
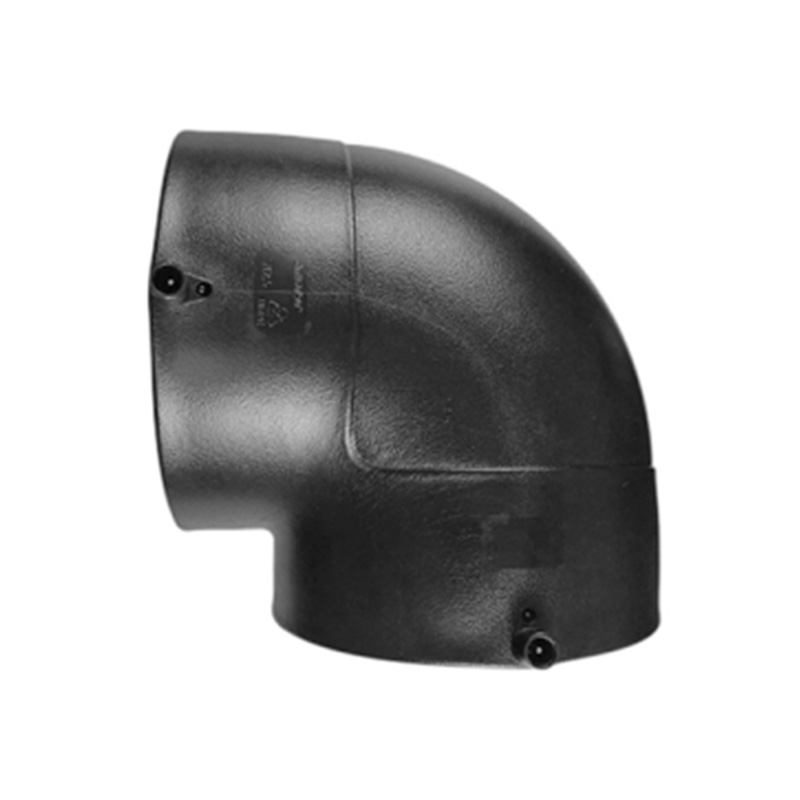
Заглушки, опорные кольца, переходники, тройники и колена, рассчитанные на плавленые магистрали под давлением.
Электросварка fittings
Муфты и седла с машиночитаемыми параметрами для ремонта, врезки и соединения.
Раструбная сварка fittings
Муфты, колена, тройники и соединения для линий малого диаметра и систем PE-RT II.
Трубы и фитинги PE-RT II
Трубы с соответствующими фитингами для электросварки и стыковой сварки для горячего водоснабжения и промышленного применения.
Клапаны и компрессионные фитинги
Компрессионные диапазоны из ПЭ и ПП, резьбовые фитинги и клапаны для точек управления и подключения.
Сварочные аппараты
Сварочное оборудование соответствует нашему ассортименту фитингов, поэтому давление и параметры представляют собой единую систему.
Специальные области применения дополняют программу: сифонные дренажные фитинги для систем крыш зданий и системы кронштейнов, используемые для строительства садков для морской аквакультуры, оба из которых основаны на одних и тех же методах соединения, описанных в этом руководстве. Если вы планируете проект, пришлите нам диаметры, класс давления и количество соединений, и мы порекомендуем комбинацию фитинга и машины, которая подойдет вашим бригадам и вашему объекту.
Часто задаваемые вопросы о соединении труб ПНД
Какой метод соединения труб ПНД наиболее распространен?
Стыковая сварка, метод термосварки, является наиболее распространенным способом соединения труб из полиэтилена высокой плотности, особенно для соединений «труба к трубе» в магистралях под давлением. Электросварка занимает второе место и доминирует при ремонте и труднодоступных местах, тогда как раструбная сварка обрабатывает ручки малого диаметра, а механические или фланцевые соединения закрывают места, подлежащие демонтажу.
Действительно ли стыковое сварное соединение так же прочно, как и труба?
Когда процедура соблюдена, да. Соединение становится единым гомогенным полиэтиленовым телом, поэтому испытания на растяжение и разрыв обычно не проходят в стенке трубы, а не в сварном шве. Эта эквивалентность полностью зависит от правильной торцовки, нагрева, переключения и охлаждения, поэтому процедуры сварки и обученные операторы имеют такое же значение, как и сам станок.
Можно ли соединить трубы ПНД без сварки?
Да. Компрессионные фитинги, механические муфты и фланцевые переходники соединяются с ПЭВП без нагрева. Они являются законным выбором для небольших услуг, временных линий, ремонта и подключения оборудования, но каждый из них основан на уплотнениях или зажимных кольцах. Для подземных магистралей под давлением сварка остается предпочтительным постоянным решением.
В чем разница между стыковой сваркой и электросваркой?
Стыковая сварка расплавляет два конца трубы непосредственно на нагревательной пластине и соединяет их под гидравлическим давлением, что подходит для длинных прямых участков и больших диаметров. Электросварка расплавляет зону сварки, встроенную в фитинг, с помощью резистивной проволоки, приводимой в движение блоком управления, что подходит для ремонта небольших траншей и соединений, до которых не может добраться тележка. Многие проекты используют оба варианта, и каждый из них работает лучше всего.
Какая температура используется для стыковой сварки?
Температура нагревательной пластины обычно находится в диапазоне от 200 до 235 ° C, при этом точное значение и допуск устанавливаются стандартом, которому следует проект; В европейской практике обычно используется температура около 220 °C, тогда как другие процедуры предусматривают несколько более низкие температуры пластин. Правило контроля простое: используйте температуру, давление и время, указанные в стандарте сварки и документации на машину, в зависимости от диаметра трубы и серии стенок.
Как долго должно остывать сварное соединение?
Достаточной длины, чтобы достичь прочности при работе под давлением в соответствии с таблицей охлаждения для данного размера трубы. Периоды охлаждения зависят от толщины стенок: от минут на небольших раструбных сварных соединениях до значительных периодов на толстостенных магистралях большого диаметра. Раннее ослабление давления является одним из самых распространенных и наиболее разрушительных способов в этой области.
Какую информацию я должен предоставить поставщику при запросе фитингов?
Укажите наружный диаметр трубы, серию стенок или класс давления, действующие стандарты, среду и температуру, приблизительное количество соединений и источник питания на объекте. Располагая этими деталями, производитель может сопоставить ассортимент фитингов, сварочные аппараты и параметры сварки с проектом вместо того, чтобы цитировать стандартную страницу каталога.
Ключевые выводы
- Сварка встык — наиболее распространенный метод соединения труб из полиэтилена высокой плотности, выбранный из-за прочности соединений труб и низкой стоимости соединения в магистралях высокого давления.
- Электросварка, раструбная сварка и седловидная сварка дополняют семейство сварок, каждый из которых охватывает соединения, с которыми аппарат для стыковой сварки плохо справляется.
- Фланцевые переходники и механические фитинги предназначены для клапанов, оборудования и ремонта, где разъемное соединение заслуживает обслуживания.
- Качество соединения зависит от дисциплины процесса: торцовки, чистоты, соосности, нагрева, скорости переналадки и полного охлаждения под давлением.
- Использование труб, фитингов и сварочных аппаратов от одного производителя обеспечивает сохранение давления, параметров и совместимости в единой подотчетной системе.



ПОДДЕРЖИВАТЬ СВЯЗЬ
О нас
Чжэцзянская фэнфэнская трубная промышленность использует эффективные одношнековые машины для литья под давлением, обеспечивающие высокую производительность и низкое энергопотребление.
Ссылка на продукты
- Серия фитингов для стыковой сварки
- Серия электросварных фитингов
- СЕРИЯ ФИТИНГОВ для СВАРКИ РАСТРУБОВ
- СЕРИЯ РЕЗЬБОВЫХ ФИТИНГ из ПЭВП
- Серия фитингов для стыковой сварки
- Трубы и фитинги PE-RT II
- Сифонные дренажные фитинги
- Серия клапанов
- Сварочный аппарат
- Волноотбойник ПЭВП и кронштейн для клеток для рыбы
Контакт
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

№ 21, Рыночная дорога, поселок Дянькоу, городок Чжуцзи, город Шаосин, провинция Чжэцзян, Китай